
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
 Pусский

Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-23 Происхождение:Работает


Игроки презирают, когда заклинивание ствола портит их матч. Испорченная игра часто связана с плохими производственными допусками. В высококонкурентной пейнтбольной индустрии совершенство сферы определяет эффективность продукта на поле. Безупречно круглые шары для пейнтбола обеспечивают аэродинамическую стабильность и постоянную скорость. Они также предотвращают катастрофические неисправности маркеров. Даже микроскопические отклонения вызывают непредсказуемые кривые полета или разрывы камеры. Это мгновенно наносит ущерб репутации бренда производителя.
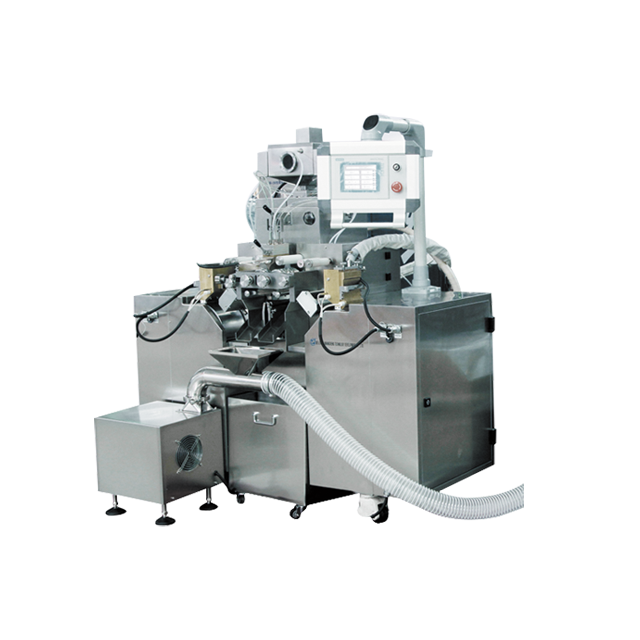
Понимание этой точной геометрии начинается на заводе. Пейнтбольные мячи представляют собой специализированные желатиновые капсулы с толстой оболочкой. Производители полагаются на специальную машину для производства пейнтбольных мячей, использующую передовую технологию вращающихся штампов. Операторы должны контролировать весь цикл от формирования ленты до окончательного отверждения. Мы расскажем, как инженеры проверяют и поддерживают сферические допуски, используя калибровку в реальном времени, оптические проверки и системы контролируемой сушки.
Пейнтбольные шары летят со скоростью 300 футов в секунду. На таких экстремальных скоростях физика полета требует абсолютной симметрии. Равномерное сопротивление воздуха сохраняет траекторию прямой. И наоборот, отклонение в один миллиметр создает форму яйца. Неравномерное давление воздуха вызывает неустойчивый эффект Магнуса. Снаряд зацепится или нырнет непредсказуемо. Для турнирных игроков пейнтбол вне раунда совершенно бесполезен.
Кроме того, современные маркеры работают с исключительно жесткими допусками. Размеры канала ствола точно соответствуют калибру для максимальной эффективности использования воздуха. Деформированные пейнтбольные шары создают сильное трение и неправильную герметизацию воздуха. Если ось слишком широкая, оболочка трескается внутри камеры. Этот разрыв ствола оставляет после себя липкий желатин и остатки краски. Последующие выстрелы будут сильно кривыми, пока игрок не очистит оборудование.
Отраслевые стандарты диктуют строгий допуск на круглость плюс-минус 0,005 дюйма по всем осям. Достижение такой микроскопической точности требует сложной оснастки и строгих протоколов контроля качества на протяжении всего производственного цикла.
Создание сферы, наполненной жидкостью, во многом зависит от фармацевтических технологий. Пейнтбольные шары функционируют как большие прочные мягкие капсулы. Стандартные медицинские капсулы обычно имеют продолговатую форму, что облегчает проглатывание. Однако инструменты для пейнтбола разработаны исключительно для создания безупречных сфер.
Две непрерывные желатиновые ленты управляют процессом инкапсуляции. Они проходят через смазочные ролики и сходятся между валками, вращающимися в противоположных направлениях. Эти валки имеют соответствующие полусферические полости, обработанные с предельной точностью. Матрицы сжимаются вместе, заставляя желатиновые ленты проникать в полости, образуя половинки скорлупы.
В частности, фактическое формирование происходит на инжекционном клине. Этот нагретый латунный компонент расположен прямо над точкой схождения матрицы. В ту же миллисекунду, когда штампы образуют уплотнение, насос впрыскивает точный объем жидкой краски. Гидравлическое давление выталкивает гибкий желатин наружу. Капсула расширяется до идеальной круглой формы, прежде чем инструмент разрезает ее и полностью запечатывает.
Операторы не могут ждать готовой партии, чтобы обнаружить дефекты. Оценка в режиме реального времени обеспечивает калибровку оборудования и сводит к минимуму потери материала.
Отбор проб вручную с помощью микрометра остается основным методом в цехах. Операторы вытаскивают случайные партии из выходного желоба каждые двадцать минут. Используя калиброванные цифровые микрометры, они измеряют линии от шва к шву, между полюсами и по диагональным осям. Отклонения, выходящие за пределы допустимого порога, требуют немедленной настройки машины.
Толщина желатиновой ленты напрямую влияет на конечную геометрию. Более толстая левая лента создает асимметричное распределение массы. Капсула остынет и примет овальную форму. Инженеры контролируют это с помощью лазерных датчиков, прежде чем полотно достигнет оснастки. Разбрасыватели должны иметь одинаковую толщину — обычно от 0,030 до 0,040 дюйма.
Ручной отбор проб оставляет место для человеческой ошибки. Чтобы восполнить этот пробел, современные предприятия модернизируются до интеллектуального капсульного инкапсулятора . Эти системы оснащены автоматизированным оптическим контролем. Высокоскоростные камеры сканируют капсулы, выпадающие из оснастки. Программное обеспечение анализирует геометрию на 360 градусов за миллисекунды. Интерфейс ПЛК мгновенно предупреждает операторов об отклонениях, автоматически отбраковывая капсулы, не соответствующие техническим характеристикам.
Механическая синхронизация не подлежит обсуждению. Незначительные расхождения в зубчатых передачах проявляются как серьезные физические дефекты готового продукта.
Ротационные матрицы требуют микроскопического выравнивания. Полости левого и правого полушарий должны идеально совпадать. Несовпадение создает смещенный шов, известный в цехах как кромка. Эта кромка разрушает аэродинамическую устойчивость и создает слабое место в стволе, склонное к разрыву. Инженеры используют специальные инструменты для выравнивания, чтобы швы оставались на одном уровне.
Кроме того, время подачи лекарственного препарата должно синхронизироваться с вращением матрицы. ТНВД работает по строгому механическому циклу. Слишком раннее введение жидкости растягивает желатиновую пленку, вызывая продолговатую форму. Позднее впрыскивание приводит к недостаточному заполнению капсул с ямочками, в которых отсутствует внутреннее гидравлическое давление. Калибровка шестерни насоса на точный момент закрытия полости превращает желатин в настоящую сферу.
Формирование сферы – это только первый шаг. Среда постпроизводства диктует качество конечного продукта.
Свежеэкструдированные пейнтбольные шары теплые и очень податливые. Они напоминают маленькие шарики с водой, наполненные жидкостью. Стационарное положение на конвейере позволяет силе тяжести тянуть тяжелый груз вниз. Дно провисает и выравнивается. Как только желатин затвердеет, оставив ровное пятно, продукт будет безвозвратно испорчен.
Чтобы противостоять этому, операторы направляют продукцию в линейные сушильные машины. Вращающиеся цилиндрические корзины обеспечивают непрерывное перемещение продукта. Это динамическое переворачивание не позволяет силе тяжести искажать форму. Мощные воздуходувки равномерно извлекают влагу, закрепляя сферическую геометрию.
Пейнтбольная индустрия в настоящее время переживает масштабный сдвиг в сторону полностью биоразлагаемых наполнителей на основе ПЭГ. Несмотря на то, что эти устойчивые материалы экологически безопасны, они обладают совершенно другими свойствами сохранения тепла и вязкости по сравнению с традиционными красками на масляной основе. Этот переход усложняет поддержание круглости. Альтернативные пломбы затвердевают с непредсказуемой скоростью, увеличивая риск образования ямочек или овалов. Дальновидные производители теперь полагаются на сушку, основанную на данных. Интегрируя интеллектуальные датчики влажности и систему управления HVAC с помощью искусственного интеллекта, инженеры динамически регулируют время сушки в барабане, чтобы противодействовать непредсказуемому поведению при отверждении.
Окончательный контроль качества основан на автоматической сортировке для выявления незначительных отклонений. Калиброванные роликовые сортировщики используют расходящиеся вращающиеся цилиндры. Идеально круглые капсулы попадают через специально отведенные отверстия в контейнеры для сбора мусора премиум-класса. Негабаритные или овальные формы проходят дальше по конвейеру и отбраковываются.
Производство турнирного уровня дополняет физические валки оптическими сортировочными машинами. Высокоскоростные конвейеры пропускают капсулы под несколькими камерами. Программное обеспечение для распознавания изображений идентифицирует микроскопические плоские пятна или неправильные формы. Точная струя сжатого воздуха мгновенно удаляет дефектные детали, обеспечивая строгие гарантии круглости.
Тип оборудования | Масштаб производства | Технология привода | Особенности контроля округлости |
|---|---|---|---|
Лабораторный инкапсулятор | НИОКР / Мелкая партия | Стандартный механический | Ручная регулировка ленты идеально подходит для проверки вязкости наполнителя и эластичности оболочки. |
Интеллектуальный инкапсулятор | От среднего до высокого | Сервопривод с приводом | Автоматический оптический контроль, сенсорный экран ПЛК, автоматическая регулировка толщины желатина. |
Высокоскоростной инкапсулятор | Массовое производство | Усовершенствованный прямой привод | Нулевой люфт шестерни, автоматизированные охлаждающие барабаны обеспечивают идеальную синхронизацию штампа на высоких оборотах. |
Переход новой формулы к массовому производству требует тщательного выбора оборудования и настройки параметров.
Прежде чем масштабировать производство, инженеры проверяют формулы на лабораторном аппарате для мягких капсул . Эта компактная установка проверяет толщину оболочки и вязкость наполнителя в контролируемых партиях. Исследования и разработки подтверждают, что формула обладает необходимой эластичностью, чтобы сохранять сферическую форму под давлением, не тратя при этом сотни галлонов материала.
После проверки предприятие переходит на высокоскоростную машину для производства мягких капсул для массового производства. Большие объемы производства вызывают температурные колебания. В высокоскоростных моделях премиум-класса вместо механических рычагов используются усовершенствованные серводвигатели. Это устраняет люфт шестерни и обеспечивает идеальную синхронизацию матрицы на скоростях, превышающих 100 000 капсул в час. Автоматизированные охлаждающие барабаны стабилизируют температуру ленты, предотвращая накопление тепла, вызывающее деформацию формы во время непрерывных смен.
Даже в объектах высшего уровня встречаются дефекты. Быстрое устранение неисправностей сводит к минимуму время простоя и потери материалов в цехе.
Ямочки указывают на недостаточное заполнение или слишком быстрое высыхание. В капсуле отсутствует внутреннее давление. Инженеры должны откалибровать впрыскивающий насос для увеличения объема заполнения или снижения скорости сушки HVAC.
Неправильная форма яиц связана с неравномерной толщиной ленты или неправильной температурой клиньев. Исправление включает использование микрометра для проверки толщины ленты, повторную калибровку зазоров распределительной коробки и проверку латунных клиновых нагревательных элементов.
Смещенные швы указывают непосредственно на смещение валков штампа. Операторы должны остановить линию, совместить временные метки штампа и проверить синхронизацию передач.
Плоские пятна возникают, когда теплые капсулы остаются неподвижными. Обеспечьте плавную передачу из выходного желоба в сушильные машины. Убедитесь, что корзины вращаются с правильной частотой вращения, чтобы продукт не переворачивался.
Высококачественные пейнтбольные шары обычно имеют допуск по округлости плюс-минус 0,005 дюйма. Все, что выходит за пределы этой микроскопической разницы, отрицательно влияет на то, как пейнтбольный шар помещается в корпус маркера. Это приводит к плохой эффективности полета, неустойчивым траекториям полета и высокому риску поломки ствола во время игры.
Да, но это требует весьма специфических модификаций. Станок должен быть оснащен специальными инструментами с полостями матрицы идеальной сферической формы, а не стандартной овальной формы. Кроме того, производство пейнтбольных мячей требует гораздо более надежной сушильной машины для обработки более тяжелых капсул и предотвращения их сплющивания.
Критические параметры, такие как выравнивание матрицы, синхронизация впрыскивающего насоса и толщина ленты, требуют калибровки в начале каждой производственной смены. Операторы станков также должны брать выборочные образцы для контроля качества каждые двадцать минут во время активной работы, чтобы соблюдать строгие допуски.
Ямочки обычно возникают в процессе сушки после инкапсуляции. Это происходит, если влажность в помещении для отверждения неправильная или если первоначальный объем заливки краски был слишком мал. Капсуле не хватает внутреннего гидравлического давления, чтобы оставаться идеально сферической, пока желатиновая оболочка затвердевает.
Желатин очень чувствителен к температуре. Из-за чрезмерного нагрева ленты слишком сильно размягчаются, что приводит к образованию удлиненных овалов при прохождении через матрицы. И наоборот, слишком низкие температуры препятствуют надлежащей герметизации швов, в результате чего капсулы раскалываются под давлением.
Инженеры используют точные лазерные датчики или высококалиброванные циферблатные индикаторы, установленные непосредственно над охлаждающими барабанами. Это позволяет осуществлять мониторинг в режиме реального времени. Если толщина отклоняется от стандарта 0,030–0,040 дюйма, операторы могут немедленно отрегулировать разбрасывающие коробки.
Соблюдение строгих сферических допусков требует точного оборудования и надежных производственных данных. Модернизация вашей линии инкапсуляции исключает поломки бочек и повышает репутацию вашего бренда на местах. Если вам нужна компактная установка для исследований и разработок или полностью автоматизированная высокоскоростная производственная линия, выбор правильного оборудования имеет решающее значение. Ознакомьтесь с полным спектром передовых решений по герметизации Sinagel, чтобы оптимизировать свой производственный процесс уже сегодня.


